食品工廠動線與潔淨區,法規怎麼看
食品工廠的動線與潔淨區,法規用的詞是清潔程度要求不同者應有效區隔,可依場所、時間或空氣流向,壓差數值則沒有訂。食品技師對照 GHP 準則與設廠標準,整理倉庫、更衣洗手、廁所的規定。
先講結論:食品工廠的動線與潔淨區,法規沒有用這兩個詞,也沒有訂壓差數值。骨架是兩句話:食品良好衛生規範準則附件一第二點(八)場所清潔度要求不同者,加以有效區隔及管理,以及食品工廠建築及設備設廠標準第 6 條凡使用性質或清潔程度要求不同之場所,應個別設置或有效隔離及管理。準則第 3 條第 7 款把區隔定義為依場所、時間、空氣流向等條件,予以有形或無形隔離之措施,所以原則上不一定要砌牆,但宿舍、餐廳、休息室、更衣室、檢驗場所這幾類,條文直接要求有形之區隔。
「潔淨區」是業界說法:法規用的是「清潔程度要求不同」
規劃廠房時常聽到清潔區、準清潔區、一般作業區這套分法,也常有人說潔淨區要維持正壓、壓差要到多少。這些說法在實務上有它的用處,但去翻食品良好衛生規範準則(以下簡稱準則)與食品工廠建築及設備設廠標準(以下簡稱設廠標準),兩部都找不到「潔淨區」「動線」這兩個詞,也找不到任何壓差數值。
條文用的詞是「清潔度要求不同」「清潔程度要求不同」「區隔」「空氣流向」。用語對齊之後,平面圖要回答的問題就很清楚:哪些場所的清潔程度要求不一樣、彼此之間用什麼方式區隔、這個區隔怎麼管理。
兩部法規的關係寫在準則第 2 條第 2 項:食品業設有食品工廠者,該工廠之建築、設施及設備,除應符合本準則之規定外,並應符合食品工廠建築及設備設廠標準。準則第 3 條第 8 款對食品工廠的定義是指適用工廠管理輔導法之食品製造業者。屬於這個範圍的,兩部要一起看,不是二選一。
若有人給你一個壓差數字並說那是法規規定,請對方指出條號。數字如果來自驗證方案或客戶的稽核標準,那是依各該文件的要求,與這兩部法規是兩回事,本文不轉述任何無法溯源的數值。
區隔可以靠場所、時間、空氣流向:哪些地方條文要求有形
準則第 3 條第 7 款的定義是:區隔:指就作業場所,依場所、時間、空氣流向等條件,予以有形或無形隔離之措施。
這個定義給了小廠一些空間。同一個房間,上午處理生原料、下午做包裝,中間有清潔程序與紀錄,原則上可以算是依時間的區隔;用氣流方向讓空氣從清潔程度高的一側流向低的一側,則是依空氣流向。製造業的配置要求在準則第 12 條第 1 款:作業性質不同之場所,個別設置或有效區隔,並採取避免交叉污染之措施。重點在「有效」與「避免交叉污染」,至於用哪一種方式達成,條文沒有指定。
有幾處條文就把方式寫明了,這幾處沒有用時間或氣流替代的餘地。
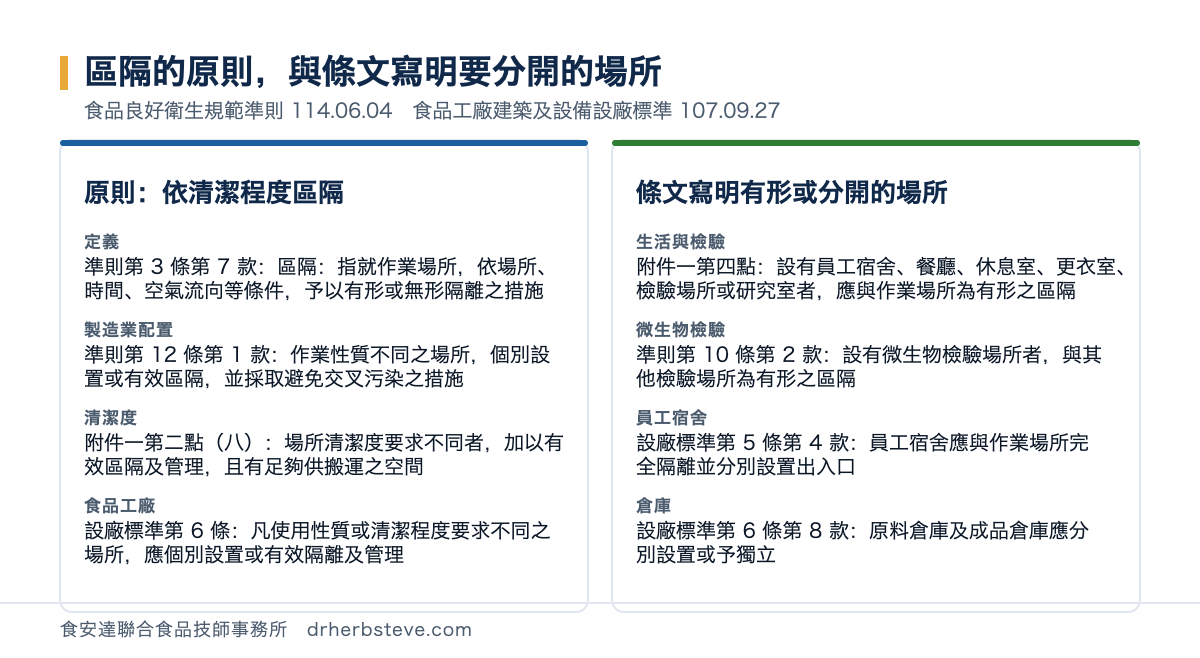
準則附件一第四點:設有員工宿舍、餐廳、休息室、更衣室、檢驗場所或研究室者,應與作業場所為有形之區隔,且經常保持清潔,並指派專人負責。設廠標準第 5 條第 4 款更進一步:員工宿舍應與作業場所完全隔離並分別設置出入口。檢驗室若做微生物,準則第 10 條第 2 款要求與其他檢驗場所為有形之區隔。
用時間區隔的代價是管理。準則第 21 條要求食品工廠應就第四條至第十七條所定事項,訂定標準作業程序據以執行,並作成紀錄,第 12 條也在這個範圍內。同一空間分時段使用,換段之間的清潔做了什麼、誰做的、幾點完成,都要寫得出程序、拿得出紀錄,否則稽查時很難說明那是區隔。
人流、物流、廢棄物流不交叉:條文怎麼寫避免交叉污染
「動線不交叉」是把第 12 條第 1 款落到平面圖上的常見做法。條文本身沒有「動線」兩字,但幾條規定合起來,大致畫得出三條路線各自要注意什麼。
物料:原料進來、成品出去
倉庫是最先要分的。準則第 7 條第 1 款:原材料、半成品及成品倉庫,依其作業性質或清潔程度,分別設置或予以適當區隔,並有足夠供搬運之空間。設廠標準第 6 條第 8 款寫得更直接:原料倉庫及成品倉庫應分別設置或予獨立。準則第 7 條第 7 款另外規定,有污染之虞之物品或包裝材料要設防止交叉污染之措施;其無從防止者,不得與原材料、半成品或成品一起貯存。
附件一第二點(八)在區隔之後接了一句「且有足夠供搬運之空間」。通道窄到原料車與成品車必須在同一段走道錯車,平面圖上看起來有分區,實際作業時就會交會。
人員:更衣、洗手放在進入作業場所的路上
準則附件二第一點(四)要求食品從業人員於作業場所內穿戴整潔之工作衣帽(鞋)及戴口罩;其個人衣物,不得帶入作業場所。(五)要求於進入作業場所前、如廁、吐痰、擤鼻涕或其他可能污染手部之行為後,立即洗淨再工作。這兩款決定了更衣與洗手要放在人員進入作業場所的必經位置。
設廠標準第 6 條第 10 款與第 11 款寫的是「視其需要得設置」,有設的話,更衣室應設於加工調理場旁適當位置並與食品作業場所隔離,洗手消毒室應與加工調理場或內包裝室相鄰。準則附件一第七點則要求洗手設施設置地點應適當,數目足夠。其使用方式之設計,應避免手部再度遭受污染。洗完手還要用手推門,就是這一點常被提出來的地方。
訪客與維修人員也是人流的一部分。附件二第一點(九):非食品從業人員,出入食品作業場時,應予適當管制,進入時要符合同點第四款至第七款的衛生要求。
廢棄物:不得堆置,分別貯存
附件二第四點(一)規定作業場所內及其四周,不得任意堆置廢棄物;(四)規定化學藥品、有害微生物、腐敗物、過期回收產品等廢棄物應分別設置專用貯存設備。廢棄物多半在製程尾端產生、卻要從前端或側邊運出,規劃時要先決定它走哪一個出口,避免它回頭穿過清潔程度高的場所。
廁所與作業場所的關係:不得正面開向,除非有緩衝與氣流控制
這一條兩部法規的寫法幾乎一樣。準則附件一第五點(二):不得正面開向作業場所。但有緩衝設施及有效控制空氣流向防止污染者,不在此限。設廠標準第 6 條第 9 款第 2 目:廁所不得正面開向食品作業場所,但如有緩衝設施及有效控制空氣流向以防止污染者,不在此限。
但書要兩個條件同時成立,緩衝設施與有效控制空氣流向缺一不可。空間不夠時把廁所門轉個方向、加一道前室,通常比事後補設備便宜。設廠標準同款第 3 目、第 4 目另要求洗手乾手設施與如廁後應洗手之標示。
空氣與照明:法規只講通風與空氣流向,沒有壓差數字
空氣相關的規定散在幾處。設廠標準第 6 條第 5 款要求廠房通風良好,且如有密閉之加工室或包裝室,則應有空調設備;準則附件一第二點(六)是通風良好,無不良氣味。專業工廠另有個別規定,例如設廠標準第 16 條餐盒食品工廠的包裝場所產品之配膳包裝應有獨立或專用之場所與設備,同條在「視需要得具備」的清單裡列有包裝作業場所應有空氣過濾及換氣設施。
以上就是條文能找到的全部,沒有一處訂出正壓、負壓或壓差的數值。準則唯一出現「空氣壓力」的地方是第 30 條第 4 款,適用對象是餐飲業的廚房,條文是廚房有維持適當空氣壓力及室溫之措施,同樣沒有數字。
照明倒是有數字,而且兩部的寫法不同。準則附件一第二點(五)是一般作業場所之光照度應達一百勒克斯(Lux)以上,工作或調理檯面之光照度達二百勒克斯(Lux)以上;設廠標準第 6 條第 4 款是工作台面或調理台面應保持二百勒克斯以上,機器設備台面應保持一百勒克斯以上。食品工廠兩部都要符合,量測時兩種位置都要量。
新設或改建食品工廠前:先對照設廠標準再畫圖
裝潢設計師畫的平面圖,常以坪效與美觀為優先。拿到圖之後、發包之前,用下面的順序對一次,比完工後再改便宜得多。
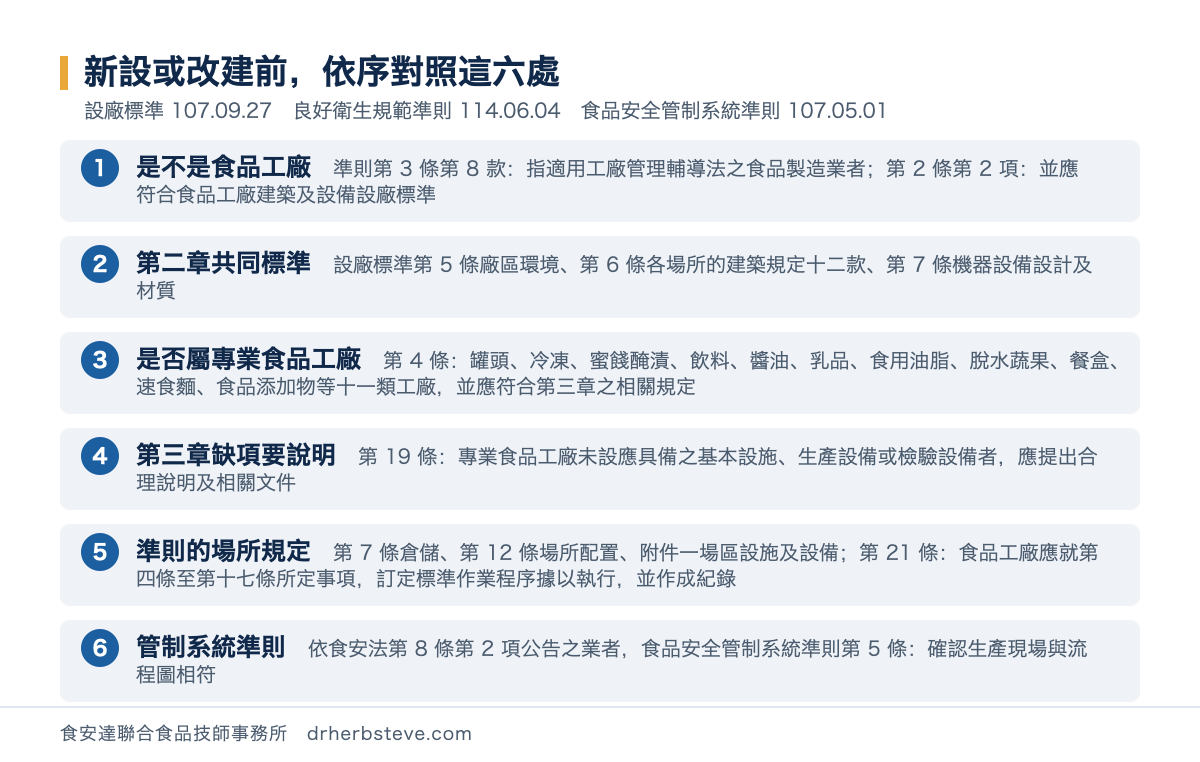
第三步常被跳過。設廠標準第 4 條列了十一類專業食品工廠,屬於其中一類的,除了第二章共同標準,並應符合第三章之相關規定;第三章要求的設施或設備沒有設置,第 19 條要求應提出合理說明及相關文件。
第六步只適用於依食品安全衛生管理法第 8 條第 2 項公告類別及規模的業者。食品安全管制系統準則沒有規定場所配置,但第 5 條要求管制小組確認生產現場與流程圖相符,所以改建後動線變了,流程圖與危害分析也要跟著重看。哪些業者在公告範圍內,公告會修正,請以食藥署現行公告為準,本文不列清單,避免讀者拿過期的清單當成確認依據。
設廠登記本身依食品安全衛生管理法第 10 條第 1 項,應由工業主管機關會同主管機關辦理。平面圖對照過設廠標準,可以減少審查時被要求修改的機會,但能不能通過,仍由主管機關依現場與個案認定,本文不作任何保證,也不提供平面圖範本。開廠整體要跑哪些關見開一間合法食品工廠,要跑哪些關,自己目前在合規路上的哪一段可以對照食品廠合規路線圖:你在哪一段。
今天就能做的三件事
- 拿出現有平面圖,把每個場所標上清潔程度的高低。相鄰兩格高低不同、中間又沒有牆、時段或氣流安排的邊界,就是要先補的地方
- 從廁所門口往外看一眼。正面對著作業場所的話,確認有沒有緩衝設施與空氣流向控制,兩個條件要同時有
- 沿著原料進、成品出、廢棄物出各走一趟。三條路線在哪一段走道交會,就記下來,那是準則第 12 條第 1 款要求採取避免交叉污染措施的位置
常見問題
法規有規定潔淨區要正壓、壓差要多少嗎?
食品良好衛生規範準則與設廠標準都沒有訂壓差數值。條文用的是「空氣流向」,出現在第 3 條第 7 款的區隔定義與廁所的但書;設廠標準要求通風良好,密閉加工室或包裝室應有空調設備。準則唯一提到「空氣壓力」的是第 30 條第 4 款,對象是餐飲業廚房,也沒有數字。驗證方案或客戶的稽核標準若另有數值要求,依各該文件為準。
小工廠空間不夠,可以用時間區隔嗎?
原則上可以,第 3 條第 7 款把時間列為區隔的條件之一。但要注意兩個限制。附件一第四點列的宿舍、餐廳、休息室、更衣室、檢驗場所、研究室要有形之區隔,不能用時間替代;用時間區隔的場所,換段之間的清潔要依第 21 條訂成標準作業程序並作成紀錄。小型廠要備哪些文件見小型食品廠要備哪些 GHP 文件。
更衣室一定要設嗎?
設廠標準第 6 條第 10 款寫的是「食品工廠視其需要得設置更衣室」。不過準則附件二第一點(四)規定個人衣物不得帶入作業場所,工作衣帽要整潔,所以換衣服的位置總要有;有設更衣室的,附件一第八點要求應有工作人員存放衣物之衣櫃,設廠標準也要求不同性別之更衣室應分開。
平面圖照這些條文畫,稽查就不會被記缺失嗎?
不會因此保證。平面圖只是起點,稽查看的是現場有沒有照圖運作、區隔有沒有被管理、紀錄有沒有跟上。工廠稽查最常見的缺失多半出在紀錄,見食品工廠稽查最常見的缺失。食品技師可以就現場出具技術報告,供業者自行改善參考,這不是法定簽證,現行食安法沒有簽證制度。
最後
下次拿到廠房平面圖,先用兩種顏色的筆各畫一遍:一種畫人走的路,一種畫原料與成品走的路,廢棄物另外用虛線。交會點逐一對照準則第 12 條第 1 款、附件一第二點(八)與設廠標準第 6 條,決定那一處要靠牆、靠時段還是靠氣流來區隔,再把決定寫進標準作業程序。圖改一次,比完工後打掉一面牆便宜。
本文為一般性法規資訊,不構成個案之法律意見,亦不就任何工廠之設計是否符合規定或能否通過工廠登記、稽查作成判斷。所引條文:食品安全衛生管理法之現行版本為中華民國 108 年 6 月 12 日總統華總一義字第 10800059261 號令修正公布;食品良好衛生規範準則之現行版本為中華民國 114 年 6 月 4 日衛生福利部衛授食字第 1141300945 號令修正發布;食品工廠建築及設備設廠標準之現行版本為中華民國 107 年 9 月 27 日衛生福利部衛授食字第 1071301538 號令、經濟部經工字第 10704604390 號令修正發布;食品安全管制系統準則之現行版本為中華民國 107 年 5 月 1 日衛生福利部衛授食字第 1071300487 號令修正發布。條文以主管機關公布之現行版本為準,個案是否適法屬主管機關認定。本所提供食品衛生安全之專業協助,不轉包、不代簽、不代理訴訟。
【黃區初審|AI 初稿|須林信宏技師覆核|發布前刪除本段】
接下來
要往下走,有三條路
- 還沒被查過,想先知道自己有沒有問題。 預約免費食安健檢——30 分鐘, 換一份看得懂的風險清單。不綁約、不預收費用。
- 想先知道這類事情怎麼收費。 看六大服務範疇與價目——價目攤開來談, 可以只買一次諮詢,不必簽一整年的約。
- 已經收到文書,有法定期限在跑。 直接撥 0916-141-359——這一類不必先讀完整個網站。 本所不承諾特定回應時間,亦不對處理結果作任何保證。